


ECUカバーや制御盤のボックスなど、電子機器を収める筐体に発生する錆にお困りではありませんか?耐食性の高い材質を選んでも、切断した端面や溶接部、塗膜が回っていない内面からは錆が発生することがあります。そこで今回は、筐体を錆びさせる環境と、材質選定だけでは防げない理由、カチオン電着塗装による対策をご紹介します。
Table of Contents
電子機器の筐体の錆は「見た目」の問題ではない
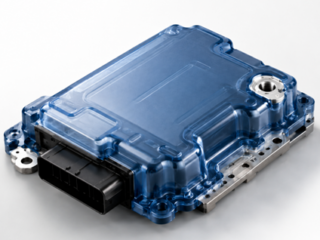
筐体には、内部の電子部品を水分・塩分・ほこりから守る役割があります。当社で塗装しているECUカバーも、内部の電子基板を保護する重要保安部品です。
接触抵抗の上昇、絶縁劣化、漏電・ショート
筐体の内部に水分や腐食性の物質が入り込むと、端子や基板などの電子部品が腐食し、次のような不具合につながるおそれがあります。
・接触抵抗の上昇:接点に腐食生成物の皮膜ができ、電気が流れにくくなる
・絶縁劣化:湿気や塩分により、絶縁抵抗が低下する
・漏電・ショート:結露などの水滴を介して、意図しない経路に電流が流れる
防錆剤による一時防錆と、塗装による恒久防錆の違い
防錆油は、JIS K 2246でも、錆の発生を一時的に防止するために用いるものとして規定されています。主な用途は加工工程間や保管・輸送中の防錆で、工程間では数日から数か月程度を想定したものです。製品として長く使う筐体では、塗装などの皮膜で素地そのものを覆い、使用期間を通じて守り続ける必要があります。
なお、防錆油が残ったまま塗装すると「ハジキ」の原因になるため、塗装前の脱脂で確実に除去する必要があります。
電子機器の筐体を錆びさせる4つの環境
車載部品や屋外機器では、泥跳ねや雨水がよくある錆の原因です。当社で塗装しているDC-DCコンバーターのカバーも、泥跳ねや融雪剤の塩分に常にさらされています。
結露
筐体の内外に温度差が生じ、表面が露点を下回ると、筐体の内側にも結露が発生することがあります。水滴は腐食だけでなく短絡や絶縁劣化の原因にもなるため、外面だけでなく内面の防錆も欠かせません。
塩害
海岸付近の海塩粒子や、冬期に散布される融雪剤(凍結防止剤)は、腐食を大きく促進します。筐体のネジや架台から錆が進行するケースもあります。
腐食性ガス(硫化腐食)
下水処理場などで発生する硫化水素は、特に銀や銅を硫化させ、リレー接点の接触不良や基板の故障の原因になります。また、二酸化硫黄は鉄や亜鉛も腐食させるため、シール構造による侵入防止とあわせて、筐体そのものの防錆も必要です。
ガルバニック腐食(異種金属接触腐食)
電位の異なる金属どうしが接触した状態で水分(電解質)が付着すると、卑な金属が優先的に腐食します。アルミ筐体とステンレスのボルト、亜鉛めっき鋼板とステンレス部品などの組み合わせには注意が必要で、塗装や樹脂部品で絶縁する対策があります。
材質と表面処理の選び方
筐体材質の使い分け(SPCC・SECC・SGCC・SUS・アルミ)
| 材質 | 一般名称 | 特徴 | 防錆の考え方 |
|---|---|---|---|
| SPCC | 冷間圧延鋼板 | 安価で入手しやすく、加工性に優れる | 素地のままでは錆びやすく、塗装・めっきでの防錆が前提 |
| SECC | 電気亜鉛めっき鋼板 | めっきが薄く均一で、塗装性が高い | 屋内の電気機器向け。屋外には不向き |
| SGCC | 溶融亜鉛めっき鋼板 | 亜鉛めっきによる高い耐食性 | 切断端面・溶接部はめっき皮膜がなく、防錆の弱点になる |
| SUS | ステンレス鋼 | 耐食性が高いが高価 | 塩害環境でも用いられる。異種金属との接触に注意 |
| アルミ(板・ダイカスト) | アルミニウム合金 | 軽量で放熱性に優れる。強度は鉄鋼より低い | 異種金属との接触に注意。ダイカストは金型費が必要 |
材質選定はコストを主軸に検討されることが多く、放熱性を重視する場合はアルミダイカスト、コストを抑えたい場合は鋼板+カチオン電着塗装というように、機能要件を加味して決まります。
電磁ノイズ対策では、遮蔽したい周波数帯によって適した材質が変わります。また、電子部品の筐体では、アルミダイカストの表面から落ちる粉状の異物を、塗装で覆いたいというご要望もいただいております。
材質の耐食性は端面・溶接部には届かない
SECCやSGCCはあらかじめめっきされた鋼板のため、せん断すると端面には鉄の素地が露出します。亜鉛の犠牲防食である程度は保護されますが、水分や塩分のある環境では端面から錆びやすくなります。溶接部とその周辺も、熱でめっき皮膜が損傷します。板金筐体の防錆処理は、加工後に塗装して端面・溶接部まで覆うことを含めて考えることが重要です。
無処理/電気亜鉛めっき/粉体塗装/カチオン電着塗装の比較
| 項目 | 無処理(防錆油のみ) | 電気亜鉛めっき鋼板(SECC) | 粉体塗装 | カチオン電着塗装 |
|---|---|---|---|---|
| 防錆の仕組み | 防錆油による一時防錆 | 亜鉛めっきによる防錆 | 塗膜で素地を覆う | 化成皮膜+電着塗膜で素地を覆う |
| 端面・溶接部 | 防錆されない | 加工後は素地が露出 | 加工後に塗装すれば覆える | 加工後に塗装すれば覆える |
| 箱物の内面 | 防錆されない | めっき面は保護される(端面を除く) | 内側の角や奥まった部分に塗料が入りにくい | 内面にも塗膜が付きやすい(袋構造は空気の抜け道が必要) |
| 膜厚の目安 | ― | ― | 一般に40〜80μm程度 | 8〜40μm(当社) |
| アース(導通) | 取れる | 比較的取りやすい(後処理皮膜の種類により要確認) | 塗膜が絶縁となるため、マスキング・塗膜除去が必要 | 塗膜が絶縁となるため、マスキング・塗膜除去が必要 |
| 主な用途・注意点 | 工程間・保管・輸送中の防錆 | 屋内の電気機器向け | 内面・隅部の膜厚を確認 | 屋外では上塗りで耐候性を補う |
粉体塗装は電気力線が突出部に集中するため、箱物の内側の角に塗料が入りにくくなります(ファラデーケージ効果)。カチオン電着塗装は塗料液に浸し、電気の力で塗膜を析出させるため、内面や端面にも塗膜が付きやすい塗装方法です。ただし耐候性に劣るため、屋外の制御盤などでは静電吹付塗装による上塗りが有効です。
▶静電吹付塗装について、徹底解説!カチオン電着塗装との掛け合わせの有効性も紹介!
現在の材質・表面処理でお困りの方は、図面が固まる前の段階からご相談ください。
防錆設計で見落とされる3つの点
①内面 ── 箱物・袋構造まで塗膜が回るか(つきまわり性)
結露が発生しやすい筐体の内側に塗膜が付いていなければ、そこが錆の起点になります。カチオン電着塗装はつきまわり性に優れますが、袋構造では内部に空気が残る「エアポケ」によって未塗装になる場合があります。当社では、製品の形状・重量・重心位置に合わせて、投入角度やかけ姿勢、吊り具の構造を最適化しています。
②膜厚 ── 何μm必要か、厚ければ良いわけではない
必要な膜厚は使用環境や塗装規格によって異なり、当社の事例でもECUカバーは15±5μm、インバーターのカバーは20~30μmです。薄すぎると耐食性が不足するおそれがあり、厚すぎるとネジの締結不良やひび割れ・剥がれの原因になることがあります。放熱フィンに塗料が溜まると、厚塗りによって放熱性も低下します。
③アース部 ── 塗装面には導通が取れない
焼付け後のカチオン電着塗膜は絶縁体として働くため、塗膜が付いた面ではアースの導通が取れません。制御盤の組立でも、アース端子部の塗装を剥離してから接続する作業が行われています。つきまわり性が高い電着塗装では導通部にも塗膜が付くため、塗装しない箇所・導通させる箇所を図面で明確にしておくことが前提です。
▶電磁波(ノイズ)対策と防錆は両立できる?導通部の考え方と当社の取り組み
当社のカチオン電着塗装での対応範囲
対応寸法・膜厚・耐食性
| 項目 | 内容 |
|---|---|
| 処理可能サイズ(縦吊り) | 600×400×1000mm |
| 処理可能サイズ(横吊り) | 480×1750×200mm |
| 処理可能重量 | 1個あたり30kgまで |
| 膜厚 | 8~40μm |
| 化成皮膜処理 | リン酸亜鉛皮膜(鋼板・めっき鋼板) |
| 耐食性 | 840時間~(塩水噴霧試験) |
上記サイズを超える大型の筐体には、対応できない場合がございます。
耐食性は、JIS Z 2371に基づいて管理している社内の塩水噴霧試験機で、24時間×365日の体制で評価しており、840時間連続の試験実績があります。さらに高い耐食性が必要な場合は、静電吹付塗装を組み合わせた「極耐食塗装」もご提案しております。
マスキングによるアース部の設計対応
導通部の確保には、テープ・シール、治具(マスキングゴム)、製品専用設計のマスキングに加え、当社が独自に開発したレーザーマスキングで対応しております。レーザーマスキングは、塗装後に必要な箇所の塗膜をレーザーで剥離する方法です。プログラム制御のためマスキング忘れや位置ズレが起こりにくく、工数はシールマスキングの10分の1以下です。曲面や凹部は、治具マスキングとの併用をご提案しております。
塗装事例
事例① ECUカバー
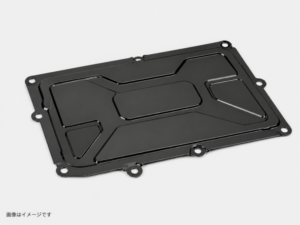
| 業界 | 材質 | サイズ | 板厚 | 膜厚 | 機能性 |
|---|---|---|---|---|---|
| 自動車 | TSPCE-SD | 95~115×143~175 | 0.6mm | 15±5μm | 耐腐食性、放熱性 |
塗膜の密着性と防錆力を左右する化成処理の状態を毎日点検し、薄板の変形を防ぐ専用ハンガーを設計しています。
事例② DC-DCコンバーターカバー
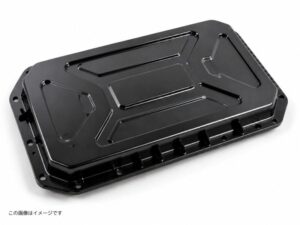
| 業界 | 材質 | サイズ | 板厚 | 膜厚 | 機能性 |
|---|---|---|---|---|---|
| 自動車 | アルミダイカスト or SPCC | 200×150×150mm | 1.2mm | 15~25μm | 耐腐食性、放熱性 |
泥跳ねや融雪剤にさらされるカバーです。放熱フィンの液溜まりを防ぐため、引き揚げ角度の最適化とエアブローを徹底しています。
事例③ カバーインバーター
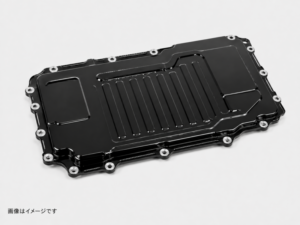
| 業界 | 材質 | サイズ | 板厚 | 膜厚 | 機能性 |
|---|---|---|---|---|---|
| 自動車 | 合金化亜鉛メッキ鋼板 | 300×200×80 | 1.2mm | 20~30μm | 耐食性 |
つきまわり性を活かして水冷フィンの奥部まで塗装し、接地面や締結面などの塗装不可部はレーザーマスキングで確保しています。
カチオン電着塗装のことなら、藤塗装工業株式会社にご相談ください!
電子機器の筐体の防錆は、材質を選ぶだけでは完結しません。端面・内面まで塗膜で覆い、膜厚を管理し、アース部の導通を確保することが重要です。
当社では30,000件以上の塗装実績があり、そこで培った技術・ノウハウを活かし、お客様が抱える不良の悩みを解決します。
「筐体の端面や内面から錆が出て困っている」「全面を防錆しつつ、アース部の導通を確保したい」といったお悩みがございましたら、図面が固まる前の段階からお気軽にご相談ください。
 技術コラム
 よくある質問
 新着情報
 運営会社
 藤塗装工業株式会社
