


カチオン電着塗装は耐食性に優れた塗装方法です。しかし対応できる材料は導電体に限られ、同じ導電体でも材質によって前処理も、起こりやすい不良も変わります。そこで今回は、当社が対応している材料・材質をご紹介します。
Table of Contents
カチオン電着塗装に対応できる材料・材質とは?
カチオン電着塗装は、塗料がプラスに荷電し、マイナス側の被塗物に析出して塗膜を形成します。そのため、電気を通さない樹脂・ゴム・木材などの絶縁体には塗装できません。
当社で取り扱う主な材料・材質は、下記のとおりです。
| 材質記号・材質 | 一般名称 | 対応状況 | 主な確認ポイント | 当社実績 |
|---|---|---|---|---|
| SPCC | 冷間圧延鋼板 | 〇 | 加工油・防錆油などの付着状態 | 事例はこちら |
| SPHC | 熱間圧延鋼板 | 〇 | 表面状態・付着物・素地の硬さ | 事例はこちら |
| SPCE | 冷間圧延鋼板 | 〇 | 油分・脱脂状態 | 事例はこちら |
| TSPCE-SD | 冷間圧延鋼板 | 〇 | 油分・脱脂状態 | 事例はこちら |
| SGCC | 溶融亜鉛めっき鋼板 | 〇 | めっき表面・電着条件 | 事例はこちら |
| GA材 | 合金化溶融亜鉛めっき鋼板 | 〇 | めっき表面・耐食性評価 | 事例はこちら |
| FCD450 | 球状黒鉛鋳鉄(ダクタイル鋳鉄) | 〇 | 鋳肌・表面状態・形状 | 事例はこちら |
| 鋳物・ダイカスト | ― | 〇 | 鋳肌・離型剤・形状 | 事例はこちら |
| アルミダイカスト | アルミニウム合金鋳造品 | 〇 | 材質・形状に応じた条件確認 | 事例はこちら |
| 上記以外の導電性材料 | ― | 要相談 | 材質・表面処理・形状・要求品質を個別確認 | お問い合わせはこちら |
| 樹脂・ゴム・木材など | 絶縁体 | × | 電気を通さないため対象外 | ― |
一覧にない材料も、導電体であれば対応できる場合がございます。材質記号や図面をお送りいただければ、対応可否をご回答いたします。お問い合わせはこちら
材質によって前処理と起こりやすい不良が変わる理由とは?
カチオン電着塗装の品質は前処理で大きく左右されます。当社では前処理を2系統に分け、材質ごとに確認する項目も変えています。該当する材質がございましたら、これを機に見直しいただければと思います。
①鋼板(SPCC・SPHC・SPCE)は油分の除去が要
SPCCやSPCEなどの鋼板は、加工時に使用された加工油や防錆油が表面に残った状態で入荷することがあります。当社で多いのは、支給品への加工油の固着と、シャワー洗浄の不足による防錆油の残存です。これらが残ったまま塗装すると、塗膜が押しのけられたような凹みが生じる「ハジキ」が発生し、その部分から素地が露出して錆の起点になります。
そのため当社では、湯洗洗浄・脱脂洗浄液の温度とスプレー圧を測定し、毎日テストピースを使用して洗浄状態と塗装状態を確認しています。
また同じSPHCでも、調質の条件によって素地の硬さは変わります。硬い材料は塗膜が剥がれやすくなるため、酸化スケールの有無とあわせて、入荷した材料の状態を確認したうえで塗装条件を決めています。
>>ハジキとは?塗装不良を起こさないための当社の取り組み
>>カチオン電着塗装を施したのに錆びてしまった…代表的な原因を3つご紹介
②めっき鋼板(SGCC・GA材)はめっき皮膜を壊さないことが要
SGCCやGA材は、鋼板の上にある亜鉛めっき層そのものが防錆の役割を担っています。前処理は鋼板と同じリン酸亜鉛皮膜処理を用いますが、めっき皮膜を残したまま油分だけを落とす条件管理が必要になります。
加えて注意したいのが「ガスピン」です。塗装中に発生した水素ガスが抜けきらないと、焼付け後に針穴状のピンホールとして残ります。溶融亜鉛めっき鋼板は、高電圧・低液温の条件で最もガスピンが出やすい材料です。当社では溶剤量を増やして焼付け時の塗膜の流動性を高めたうえで、塗装電圧と液温を調整することで発生を抑えています。
③鋳物・ダイカストは鋳肌と離型剤が要
FCD450などの鋳物やアルミダイカストは、鋳肌の凹凸や離型剤の残存など、鋼板とは異なる表面状態を確認する必要があります。荒れた鋳肌は密着性が低く塗膜の剥がれにつながり、ダイカストで使用される離型剤が残存するとハジキの原因になります。そのため当社では、鋼板とは別にアルミ材向けの前処理(サンディング)を使い分けています。
さらに、中空形状や袋状の部分がある製品では、電着槽に入槽した際に内部へ空気が残る「エアポケ」が発生し、その部分だけが塗装されない状態になります。材質だけでなく、掛姿勢や治具の構造まで含めた検討が欠かせません。
なお、搬送時や洗浄工程、塗料槽、乾燥炉で付着する異物による「ブツ」は、材質を問わず起こりえます。当社では搬送コンベアの毎日の清掃や塗料の循環フィルタでの異物回収など、工程ごとの管理で防いでいます。
材質と形状を事前にご共有いただければ、初品から対策を織り込んでご提案できます。お問い合わせはこちら
材質ごとの耐食性を見極める藤塗装工業の取り組みとは?
規定の膜厚を確保していても、素地が錆びる仕組みは材質ごとに異なります。SPCC材は鉄素地が露出すると赤錆が発生し、GA材は表面の亜鉛層から白錆が発生します。またGA材では、水素の影響で塗膜がふくらむかたちで不良が現れることもあります。つまり、SPCC材で良好な結果が出ていても、GA材で同じ結果になるとは限りません。
当社がメインとする自動車部品は、塩害地域や寒冷地でも長期にわたって使用されるため、高い耐食性が求められます。そこでカチオン電着塗装.comを運営する藤塗装工業では、社内の塩水噴霧試験機で材質を分けて耐食性を評価しています。
①テストピースと現物製品による評価
- 24時間×365日の体制で、テストピースと現物製品を評価
- 毎月、ラインごとにSPCC材(3枚)とGA材(3枚)を評価
- 立ち上がり製品は初品評価、量産になっても定期的に評価
材質を分けて毎月評価を続けているのは、赤錆と白錆という現れ方の違いを見逃さないためです。
②耐食性を低下させる要因の工程管理
塩水噴霧試験の結果は、前工程の条件管理と切り離せません。当社では耐食性を低下させる要因を工程ごとに定め、それぞれ管理しています。
- 塗装前素地の脱脂管理(前処理洗浄の温度・濃度条件、洗浄シャワー圧力)
- リン酸亜鉛皮膜処理液の温度・濃度条件、シャワー圧力の管理
- 塗料NVなどの塗料条件と、塗装規格に合わせた適切な膜厚の管理
- 焼付温度・時間の管理(被塗物の温度測定を自社で実施し、炉内の保持時間を管理)
③お客様の試験規格への対応
- 試験機、試験条件はJIS Z 2371に基づき管理
- 840時間連続での塩水噴霧試験の実績があり、それ以上の時間も試験可能
- 業界ごとに定められる規格に合わせた耐食試験にも対応
ご要望に応じて個別の製品への塩水噴霧試験も承っております。耐食性能にご不安のある方は、お気軽にご相談ください。お問い合わせはこちら
材質別のカチオン電着塗装事例
藤塗装工業では、自動車分野だけでなく、医療機器やFA機器などの部品にもカチオン電着塗装を行っております。
ここでは、「薄板・外観品質」と「アルミダイカスト・複雑形状」という異なる課題を持つ2つの事例をご紹介します。
事例① 眼科用機械に組み込まれるSPCC製フレーム部品
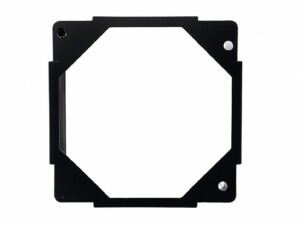
| 項目 | 内容 |
|---|---|
| 製品 | 医療用機械部品(フレーム) |
| 業界 | 医療 |
| 材質 | SPCC |
| サイズ | 131.2×131.2mm |
| 膜厚 | 15±5μm |
| 塗装方法 | 電着塗装 |
| 板厚 | 0.6mm |
| 機能性 | 耐食性 |
本製品は、眼科で使用される機械に組み込まれるフレーム部品です。見える位置に使用されるため、外観品質が求められます。
また、板厚0.6mmと薄く軽い製品であるため、電着槽への浸漬時に浮いてしまい、適切に塗装できないことが課題になります。
当社では、通常のハンガーではなく針金で吊ることで製品を保持し、塗装後には全数検査を実施しております。
薄板部品では、耐食性だけでなく、塗装時の保持方法や外観品質まで含めた管理が重要になります。
事例② FA機器向けアルミダイカスト製サーボモーターケース
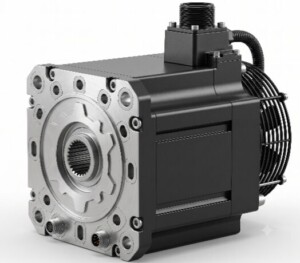
| 項目 | 内容 |
|---|---|
| 製品 | サーボモーターケース |
| 業界 | FA機器 |
| 材質 | アルミダイカスト |
| サイズ | 60~120×60~120×17.3~36.5mm |
| 膜厚 | 20μm標準 |
| 塗装方法 | 電着塗装 |
| 板厚 | 2mm |
| 機能性 | 耐腐食性 |
サーボモーターケースは、産業用ロボットや工作機械、工場自動化設備などの駆動部に使用される部品です。
本事例では、中空構造や冷却フィン、フランジ部などの複雑形状に対して、エアポケによる未塗装を防ぐため、製品の形状・重量・重心位置に合わせて投入角度や掛け姿勢、吊り具の構造を検討しています。
また、多様なサイズへ対応するため、専用ハンガーや緩衝治具を自社で設計・活用しております。
アルミダイカストや複雑形状の部品では、材質だけでなく、投入角度や掛け姿勢、治具設計まで含めた検討が重要になります。当社では、製品形状に合わせてこうした点をご提案しております。
カチオン電着塗装の材料・材質選定なら藤塗装工業にご相談ください
カチオン電着塗装では、材料・材質によって、前処理で確認すべき点や塗装条件、注意したい不良、耐食性の評価ポイントが変わります。そのため、材質だけでなく、表面状態や製品形状、要求膜厚、使用環境まで含めて検討することが重要になります。
カチオン電着塗装.comを運営する藤塗装工業では、30,000件以上の塗装実績で培った技術・ノウハウをもとに、材質や形状に応じたカチオン電着塗装をご提案しております。社内の塩水噴霧試験機を用いた耐食性評価や、製品形状に合わせた治具設計、導通部を確保するレーザーマスキングにも取り組んでおります。
図面が固まる前の段階からのご相談も承っておりますので、「この材質にカチオン電着塗装ができるか確認したい」「材質を変更した場合の前処理や耐食性が知りたい」「複雑形状や導通部を含む部品について相談したい」といったお悩みがございましたら、お気軽にご相談ください。


 技術コラム
 よくある質問
 新着情報
 運営会社
 藤塗装工業株式会社
